


Cat:เครื่องกัดม้วนซีเอ็นซี
CNC รอยบากและเครื่องทำเครื่องหมาย
XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด
เมื่อเดินเข้าไปในร้านขายเครื่องจักร แล้วเครื่องกลึงก็ทำหน้าที่เปลี่ยนสต็อกแท่งดิบให้เป็นเพลา บุชชิ่ง และส่วนประกอบที่มีขนาดแม่นยำ แต่ช่องว่างระหว่างการตัดที่สะอาดและชิ้นงานที่เป็นเศษนั้นแทบจะไม่เกี่ยวกับกำลังไฟฟ้าดิบเลย มันเป็นเรื่องของวิธีการ การใช้งานเครื่องกลึงอย่างปลอดภัยและแม่นยำต้องเป็นไปตามลำดับที่ทำซ้ำได้: ตรวจสอบเครื่องจักร ติดตั้งชิ้นงานอย่างแน่นหนา วางเครื่องมือไว้ที่กึ่งกลาง เลือกความเร็วและอัตราป้อนที่สมจริง จากนั้นจึงทำการตัดครั้งแรกโดยมีการควบคุม ผู้ปฏิบัติงานรายใหม่ควรทราบวงสวิงของเครื่องกลึงและระยะห่างระหว่างศูนย์กลางด้วย การพยายามตัดเฉือนเกินขีดจำกัดดังกล่าว ทำให้เกิดการสั่นสะเทือนและความล้มเหลวของเครื่องมือ ฝึกฝนลำดับพื้นฐานให้เชี่ยวชาญ และการดำเนินการทุกอย่างที่ตามมา ไม่ว่าจะเป็นการกลึงหน้า การกลึง การกลึงร่อง และการกลึงตัด จะกลายเป็นเรื่องของการวัดอย่างระมัดระวังและการปรับเปลี่ยนเล็กน้อย
ก่อนที่คุณจะสัมผัสส่วนควบคุม ให้ตรวจสอบเครื่องกลึง ยืนยันว่าก้ามหัวจับสะอาดและไม่มีเศษ เสาเครื่องมือแน่น และรางมีฟิล์มน้ำมันบางๆ ตรวจสอบให้แน่ใจว่าได้ถอดกุญแจหัวจับออกจากหัวจับแล้วก่อนที่จะเริ่มสปินเดิล นิสัยง่ายๆ นี้ช่วยป้องกันอุบัติเหตุจากเครื่องกลึงที่พบบ่อยที่สุด: กุญแจหัวจับโยนออกจากชุดที่กำลังหมุน ตรวจสอบด้วยว่าเครื่องมือตัดมีความคมและกราวด์อย่างถูกต้องสำหรับวัสดุ ตรวจสอบระดับน้ำหล่อเย็นหากเครื่องใช้น้ำหล่อเย็น และตรวจดูว่าถาดคายเศษไม่ล้น แล้วเคลียร์พื้นที่รอบๆเครื่อง ผ้าขี้ริ้ว เครื่องมือ และสต๊อกวัตถุดิบจะอยู่บนโต๊ะทำงาน ไม่ใช่บนเตียงเครื่องกลึง
ความปลอดภัยบนเครื่องกลึงไม่ใช่รายการสโลแกน มันเป็นชุดของขีดจำกัดทางกายภาพ สวมแว่นตานิรภัยทุกครั้ง อย่าสวมถุงมือ ปลอกหลวม หรือเครื่องประดับในขณะที่สปินเดิลกำลังทำงาน อย่าเอื้อมมือไปบนชิ้นงานที่กำลังหมุนเพื่อเอาเศษออก หยุดแกนหมุนแล้วใช้แปรง รักษามือของคุณให้ห่างจากหัวจับและบริเวณการตัด หากชิ้นงานเริ่มสั่นหรือสั่น ให้หยุดเครื่องจักรและแก้ไขปัญหาแทนที่จะดันผ่านไป อย่าปล่อยให้เครื่องทำงานโดยไม่มีใครดูแล หากคุณต้องการตรวจสอบผิวสำเร็จหรือตรวจสอบเครื่องมือ ให้หยุดสปินเดิลก่อน สำหรับผู้ปฏิบัติงานที่เปลี่ยนจากเครื่องกลึงธรรมดาไปใช้เครื่องกลึง CNC จะเกิดอันตรายเพิ่มเติม เช่น การเคลื่อนอย่างรวดเร็วตามโปรแกรมและการเปลี่ยนเครื่องมืออัตโนมัติ คำแนะนำการปฏิบัติเกี่ยวกับ ปรับปรุงความปลอดภัยในการปฏิบัติงานบนเครื่องกลึงลูกกลิ้ง CNC ครอบคลุมสถานการณ์เหล่านี้โดยละเอียดยิ่งขึ้น
สำหรับงานส่วนใหญ่ หัวจับตั้งศูนย์ในตัวแบบสามขากรรไกรเป็นวิธีที่เร็วที่สุดในการยึดวัสดุทรงกลม ตรวจสอบให้แน่ใจว่าชิ้นงานเข้าที่แล้วและปากจับยึดบนพื้นผิวทรงกลม ไม่ใช่ที่มุม เหลือเพียงวัสดุที่ยื่นออกมาเพียงพอสำหรับการทำงาน ส่วนที่ยื่นออกมามากเกินไปทำให้เกิดการโก่งตัวและการพูดคุย สำหรับเพลายาว ให้ใช้จุดศูนย์กลางท้ายรถหรือจุดพักที่มั่นคงเพื่อรองรับปลายด้านไกล สำหรับช่องว่างสี่เหลี่ยมจัตุรัสหรือไม่สม่ำเสมอ ให้เปลี่ยนไปใช้หัวจับอิสระแบบสี่ขากรรไกรและระบุส่วนที่เป็นจริง การดำเนินการนี้จะใช้เวลาในการตั้งค่ามากขึ้น แต่เป็นวิธีที่เหมาะสมในการจับยึดวัสดุที่ไม่กลม ในการใช้งานที่ม้วนหนัก ชิ้นงานมักจะมีขนาดใหญ่เกินไปสำหรับหัวจับมาตรฐาน ซึ่งเป็นสาเหตุว่าทำไม a เครื่องกลึงซีเอ็นซีม้วน ใช้หัวจับและแผ่นปิดหน้าเสริมที่ออกแบบมาเพื่อให้มีศูนย์กลางสูงภายใต้ภาระหนัก
 ขายส่งโรงงานกลึงม้วนซัพพลายเออร์ เครื่องจักรหนานทงจิงหยู Co., Ltd. เป็นโรงงานกลึงจีนม้วนและซัพพลายเออร์เครื่องกลึง CNC ม้วนผลิตขายส่งเครื่องกลึงม้วนเพื่อขาย ดูผลิตภัณฑ์ →
ต้องตั้งค่าเครื่องมือตัดโดยให้ปลายอยู่บนเส้นกึ่งกลางของสปินเดิลพอดี ชุดเครื่องมือที่สูงเกินไปจะเสียดสีและสึกหรอ ชุดเครื่องมือที่ตั้งต่ำเกินไปอาจทำให้เกิดการสะท้านหรือการเจาะเข้าไปได้ สำหรับการกลึงส่วนใหญ่ เครื่องมือควรเข้าใกล้ชิ้นงานที่มุมคมตัดด้านข้างประมาณ 90 องศา โดยมีระยะห่างด้านหน้าเพียงพอเพื่อหลีกเลี่ยงการเสียดสี ขันเสาเครื่องมือให้แน่น และทดลองตัดก่อนที่จะดำเนินการผ่านการตัดเฉือนแบบเต็ม
พารามิเตอร์การตัดสามตัวโต้ตอบกันเพื่อกำหนดผลลัพธ์: ความเร็วสปินเดิล อัตราป้อน และความลึกของการตัด ในการกลึงด้วยมือ ความเร็วของสปินเดิลมักแสดงเป็นความเร็วตัดเป็นเมตรพื้นผิวต่อนาที ความเร็วและอัตราป้อนที่สูงขึ้นจะทำให้โลหะหลุดเร็วขึ้น แต่ยังเพิ่มความร้อนและการสึกหรอของเครื่องมือด้วย หากต้องการตั้งค่าความเร็วของสปินเดิล ให้ใช้สูตร RPM = (ความเร็วตัด × 1000) / (π × เส้นผ่านศูนย์กลางชิ้นงาน) สำหรับแท่งเหล็กเหนียวขนาด 50 มม. ที่ 30 ม./นาที ซึ่งทำงานที่ประมาณ 190 RPM จุดเริ่มต้นที่ปลอดภัยสำหรับเหล็กเหนียวที่ใช้เครื่องมือเหล็กความเร็วสูงคือความเร็วตัด 25–35 เมตรต่อนาที อัตราป้อน 0.1–0.3 มิลลิเมตรต่อรอบ และความลึกระหว่าง 0.5 ถึง 2.5 มิลลิเมตร ตารางด้านล่างแสดงค่าเริ่มต้นแบบระมัดระวัง ปรับตามสภาพชิ้นงานและเครื่องมือจริง
| การดำเนินงาน | ความเร็วตัด (ม./นาที) | อัตราป้อน (มม./รอบ) | ความลึกของการตัด (มม.) |
|---|---|---|---|
| หยาบ | 25 | 0.20–0.40 | 1.5–2.5 |
| จบ | 30–40 | 0.05–0.15 | 0.20–0.50 |
สำหรับเครื่องมือคาร์ไบด์ ความเร็วในการตัดอาจสูงขึ้นสองถึงสามเท่า จุดสำคัญคือการเริ่มต้นอย่างระมัดระวัง ฟังเสียงการตัด และเพิ่มพารามิเตอร์เฉพาะเมื่อเครื่องจักรและเครื่องมือมีความเสถียรเท่านั้น
เผชิญหน้า produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
การกลึงตรงจะช่วยลดเส้นผ่านศูนย์กลางของชิ้นงานตามความยาว ใช้เครื่องมือหมุนทางขวาและป้อนจากส่วนท้ายไปทางส่วนหัว เว้นแต่ว่าคุณกำลังตัดจนถึงไหล่ ใช้ความลึกของการตัดจากเส้นผ่านศูนย์กลาง และตรวจสอบเส้นผ่านศูนย์กลางด้วยคาลิปเปอร์หรือไมโครมิเตอร์หลังจากผ่านแต่ละครั้ง เพื่อหลีกเลี่ยงชิ้นส่วนที่เล็กเกินไปหรือใหญ่เกินไป ควรใช้น้ำมันตัดกลึงกับคมตัดอย่างสม่ำเสมอเพื่อระบายความร้อนและปรับปรุงพื้นผิว
สำหรับร่อง ให้ตั้งค่าเครื่องมือตามความกว้างที่ต้องการ และป้อนเข้าไปลึกโดยตรง สำหรับบ่างาน ให้กลึงเส้นผ่านศูนย์กลางที่ใหญ่กว่าก่อน จากนั้นจึงกลึงเส้นผ่านศูนย์กลางเล็กกว่า และใช้เครื่องมือขนาดเล็กจัดมุมให้เป็นรูปสี่เหลี่ยมจัตุรัส การกลึงตัดใช้ใบมีดแคบที่ถูกป้อนในแนวรัศมีด้วยความเร็วต่ำและมีของเหลวในการตัดจำนวนมาก ในทุกกรณี ให้ลดความเร็วของสปินเดิลเมื่อตัดพื้นผิวที่ถูกขัดจังหวะหรือร่องลึกเพื่อป้องกันการสะท้าน
การเลี้ยวที่แม่นยำไม่ใช่การคาดเดา หลังจากทดลองตัด ให้หยุดสปินเดิลและวัดเส้นผ่านศูนย์กลางด้วยไมโครมิเตอร์หรือคาลิปเปอร์ภายนอก เปรียบเทียบการวัดกับชิ้นงาน จากนั้นใช้ปลอกไมโครมิเตอร์แบบเลื่อนเพื่อเพิ่มหรือลดความลึก เมื่อคุณเข้าใกล้ขนาดสุดท้ายแล้ว ให้ผ่านเบาๆ แล้ววัดอีกครั้ง หากชิ้นส่วนมีขนาดใหญ่กว่าปลายด้านหนึ่งกว่าอีกด้านหนึ่ง สต็อกท้ายรถจะอยู่ในแนวที่ไม่ตรง ปรับระยะชดเชยส่วนท้ายแล้วตัดใหม่ โปรดจำไว้ว่าส่วนที่ตัดใหม่อาจขยายตัวจากการตัดด้วยความร้อน หากคุณต้องการความอดทนสูง ให้ปล่อยให้ชิ้นส่วนเย็นลงจนถึงอุณหภูมิห้องก่อนทำการวัดขั้นสุดท้าย บนเครื่องกลึง CNC จะใช้หลักการเดียวกัน แต่เครื่องจักรจะใช้ออฟเซ็ตเครื่องมือที่ตั้งโปรแกรมไว้เพื่อทำการแก้ไขขนาดโดยอัตโนมัติ
บนเครื่องกลึงแบบแมนนวล ทุกการตัดสินใจจะเกิดขึ้นแบบเรียลไทม์ ผู้ปฏิบัติงานจะตั้งค่าความเร็ว เคลื่อนแคร่ และอ่านค่าหน้าปัด เครื่องกลึง CNC จะนำความรับผิดชอบส่วนใหญ่มาสู่โปรแกรม ผู้ปฏิบัติงานยังคงติดตั้งชิ้นงาน ตั้งค่าออฟเซ็ตเครื่องมือ และดำเนินการตรวจสอบชิ้นแรก แต่เครื่องจักรจะควบคุมเส้นทางการตัด อัตราป้อน และความเร็วของสปินเดิลอย่างสม่ำเสมอ สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับโปรไฟล์ที่ซับซ้อนและแบทช์ที่ซ้ำกัน สำหรับโรงงานที่กลึงม้วนขนาดใหญ่หรือหนัก เครื่องกลึง CNC mill-roll ที่มีความแม่นยำสูงสามารถตัดเฉือนรูปทรงที่ต้องใช้คนทำงานหลายอย่างและใช้เครื่องมือแบบฟอร์มเฉพาะ CNC ยังช่วยให้สามารถตรวจวัดในกระบวนการและการชดเชยเครื่องมืออัตโนมัติได้ แต่คุณสมบัติเหล่านั้นขึ้นอยู่กับความแม่นยำของการตั้งค่าเริ่มต้น อย่างไรก็ตาม ความเข้าใจของผู้ปฏิบัติงานเกี่ยวกับพื้นฐานการตัดเฉือนยังคงเป็นสิ่งสำคัญ โปรแกรม CNC ไม่สามารถแก้ไขเม็ดมีดทื่อ ชิ้นงานไม่มั่นคง หรือออฟเซ็ตที่เสียได้
การใช้งานเครื่องกลึงไม่ใช่ทักษะเดียว แต่เป็นลูกโซ่แห่งการตัดสินใจเล็กๆ น้อยๆ เริ่มต้นด้วยเครื่องจักรที่สะอาดและเครื่องมือที่คม จับชิ้นงานให้มั่นคง เลือกความเร็วที่เหมาะสม และวัดในทุกขั้นตอน ไม่ว่าคุณจะใช้เครื่องจักรแบบแมนนวลหรือรุ่น CNC ปัจจัยพื้นฐานเหล่านี้จะเป็นตัวตัดสินว่าคุณจะผลิตชิ้นส่วนหรือเศษที่ดีหรือไม่ สำหรับผู้ปฏิบัติงานและวิศวกรโรงงานที่ต้องการเปรียบเทียบตัวเลือกเครื่องจักร สามารถดูข้อมูลผลิตภัณฑ์ได้ที่ Nantong Jingyu Machinery เป็นจุดเริ่มต้นที่เป็นประโยชน์สำหรับการประเมินเครื่องกลึงแบบม้วน เครื่องเจียร และเครื่องกัด

XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด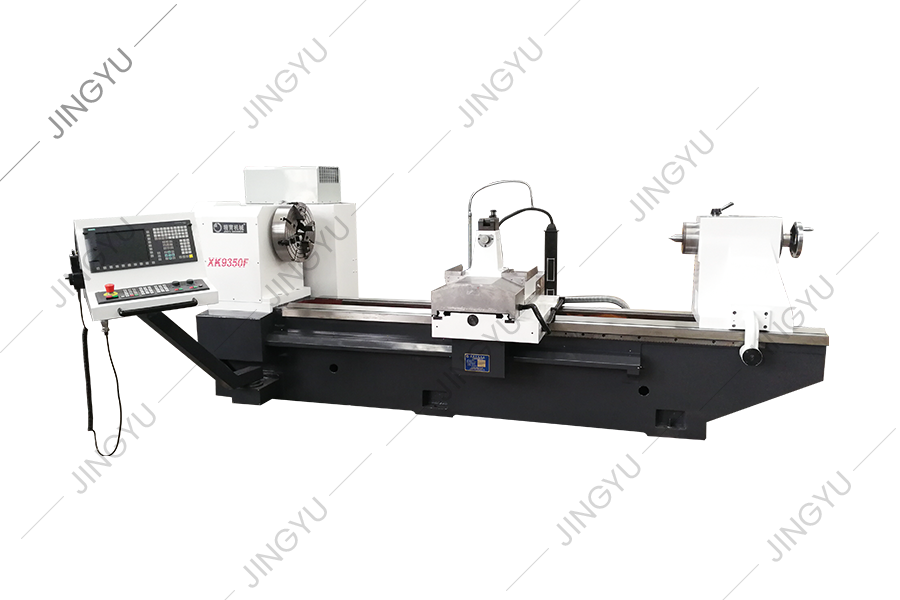
XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด
ชุดเครื่องมือเครื่องจักรชุดนี้สามารถตัดร่องเสี้ยวโดยอัตโนมัติด้วยทิศทางการหมุนที่แตกต่างกันและมุมเกลียวใด ๆ มันสามารถแบ่งออกเป็นแผนกหรือช่องว่างที่...
ดูรายละเอียด
เราได้สะสมประสบการณ์มากมายในการประมวลผลและการใช้เหล็กเส้นม้วนและได้ทำการวิเคราะห์เชิงลึกและการวิจัยเกี่ยวกับเทคโนโลยีของผลิตภัณฑ์ขั้นสูงที่คล้ายกัน...
ดูรายละเอียด
ในมุมมองของปัญหาของการประมวลผลม้วนเหล็กความเร็วสูง XK8450 CNC Roll Milling Machine เป็นเครื่องมือเครื่องจักรการประมวลผลแบบม้วน CNC แบบใหม่ที่พัฒนาข...
ดูรายละเอียด
CK8465H CNC Roll Lathe Bed ใช้โครงสร้างคู่มือการกลิ้งเชิงเส้นหนัก 2 3 แบบหนักนั่นคือรางไกด์สี่เหลี่ยมสองเส้นที่จัดเรียงในแนวนอนบนเตียงให้การเคลื่อน...
ดูรายละเอียด
ทั้งสามแกนของเครื่องเป็นสกรูลูกบอล P3 ระดับ 50 × P10 และกระบวนการประกอบของการเสแสร้งแบบคงที่ 2-end ใช้เพื่อเสริมสร้างความแข็งแกร่งตามแนวแกน พื้น...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่ใช้สำหรับเครื่องกัด CNC Crescent Groove เพื่อจัดหาชิ้นส่วนที่สวมใส่ได้ทั่วไปเช่นที่ยึดเครื่องมือการกัด, เครื่องตัด, บล็อกสนับสนุน...
ดูรายละเอียดหมายเลข 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, มณฑลเจียงซู, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
ลิขสิทธิ์© Nantong Jingyu Machinery Co. , Ltd. สงวนลิขสิทธิ์

