


Cat:เครื่องกัดม้วนซีเอ็นซี
CNC รอยบากและเครื่องทำเครื่องหมาย
XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด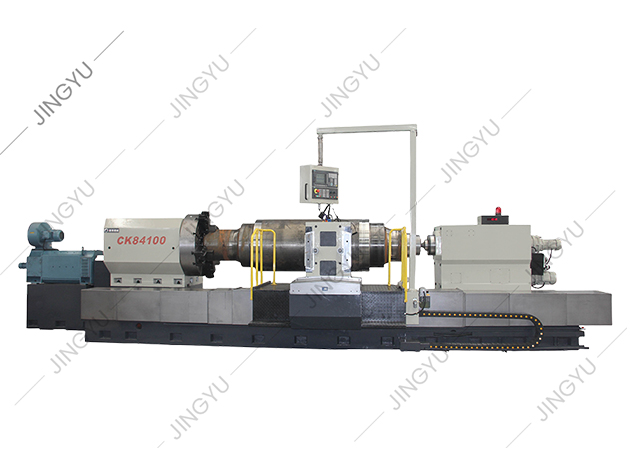
ช่างเครื่องบรรจุม้วนเหล็กลงในเครื่องกลึง ปิดตัวป้องกัน และกดเริ่มวงจร ดัชนีป้อมปืน เครื่องมือหลุดออก และรอบแรกจะตัดกระบอกสูบที่สะอาดภายในระยะ 0.05 มม. ไม่มีสิ่งใดเกิดขึ้นโดยบังเอิญ มันเกิดขึ้นเนื่องจากมีผู้เข้าใจพื้นฐาน CNC ชุดเล็กๆ ได้แก่ แกน ระบบพิกัด G-code ออฟเซ็ตงาน การชดเชยเครื่องมือ และการตรวจสอบความปลอดภัย หากคุณยังใหม่กับ CNC หรือกำลังประเมินการซื้อเครื่องจักร สิ่งเหล่านี้คือพื้นฐานที่แยกกระบวนการที่ได้รับการควบคุมออกจากเศษซากและการขัดข้อง
คู่มือนี้ให้ความรู้หลักตามลำดับที่คุณจะนำไปใช้จริง คุณจะเห็นว่าเครื่อง CNC เคลื่อนที่อย่างไร โปรแกรมสั่งอะไร ตั้งค่างานอย่างไร และสิ่งที่ต้องตรวจสอบก่อนตัดโลหะ เป้าหมายไม่ใช่การเปลี่ยนคุณให้เป็นโปรแกรมเมอร์ในคราวเดียว เป็นการช่วยให้คุณอ่านเอกสารการตั้งค่า ติดตามโปรแกรม และถามคำถามได้ดีขึ้นเมื่อมีเครื่องจักรหรือซัพพลายเออร์อยู่บนโต๊ะ
เครื่อง CNC เป็นเครื่องมือกลที่ควบคุมโดยคอมพิวเตอร์ที่รันโปรแกรมที่เก็บไว้ คอมพิวเตอร์ไม่ "รู้" วิธีตัดชิ้นส่วน โดยจะติดตามเฉพาะพิกัด อัตราการป้อน และคำสั่งการสลับเท่านั้น ผลลัพธ์ทางกายภาพขึ้นอยู่กับระบบย่อยสามระบบที่ทำงานร่วมกัน:
เมื่อเครื่องจักรสูญเสียความแม่นยำ สาเหตุมักไม่ได้อยู่ที่โปรแกรมเพียงอย่างเดียว อาจเป็นการเติบโตทางความร้อนในสปินเดิล การสึกหรอในรางนำ ที่จับเครื่องมือที่หลวม หรือออฟเซ็ตการทำงานที่ตั้งไว้จากพื้นผิวสกปรก ความรู้พื้นฐานของ CNC หมายถึงการรู้ว่าต้องตรวจสอบเลเยอร์ใดก่อน
หากคุณทำงานกับการตัดเฉือนแบบม้วน กลุ่มเครื่องจักรมีความสำคัญพอๆ กับการควบคุม ก ผู้ผลิตเครื่องกลึงลูกกลิ้ง CNC เช่น Nantong Jingyu Machinery สร้างเครื่องจักรโดยใช้หลักการเดียวกันนี้ แต่มีเตียงสำหรับงานหนักและคุณสมบัติเฉพาะสำหรับม้วน
การเคลื่อนที่ของ CNC ทุกครั้งมีการอธิบายไว้ในระบบพิกัด ระบบคาร์ทีเซียนที่พบมากที่สุดคือ X, Y และ Z สำหรับแกนเชิงเส้นตรง บวก A, B และ C สำหรับแกนหมุน บนเครื่องกลึง X มักจะควบคุมเส้นผ่านศูนย์กลาง และ Z ควบคุมความยาว บนเครื่องกัด X และ Y จะวางตำแหน่งโต๊ะ และ Z จะควบคุมความลึกของสปินเดิล
ศูนย์สองตัวมีความสำคัญในการทำงานประจำวัน เครื่องศูนย์คือการอ้างอิงคงที่ซึ่งกำหนดโดยผู้สร้าง งานศูนย์คือจุดที่คุณเลือกสำหรับชิ้นส่วน ซึ่งมักจะจัดเก็บไว้ในหน้าออฟเซ็ตงาน เช่น G54 ความผิดพลาดที่นี่จะเปลี่ยนทุกการตัด การตรวจสอบความทนทานโดยทั่วไปคือการแตะพื้นผิวที่รู้จัก ตั้งค่าออฟเซ็ต จากนั้นตรวจสอบด้วยตัวบ่งชี้การหมุนก่อนที่จะรันโปรแกรม
จำนวนแกนที่มากขึ้นไม่ได้หมายความว่าเครื่องจักรจะดีกว่าโดยอัตโนมัติ พวกเขาเปลี่ยนสิ่งที่เครื่องจักรสามารถทำได้และต้องใช้ทักษะในการตั้งค่ามากน้อยเพียงใด แผนภูมิด้านล่างแสดงการใช้งานพื้นโรงงานโดยทั่วไปตามการกำหนดค่าแกน
เปอร์เซ็นต์เป็นตัวอย่างของงานร้านขายงานทั่วไป ไม่ใช่กฎเกณฑ์ ประเด็นในทางปฏิบัติก็คือ เครื่องจักร 3 แกนที่มีผู้ปฏิบัติงานที่มีทักษะและมีฟิกซ์เจอร์ที่ดีมักจะเอาชนะเครื่องจักร 5 แกนที่ตั้งค่าไว้ไม่ดี
โปรแกรม CNC คือรายการบล็อก แต่ละบล็อกสามารถประกอบด้วยการเคลื่อนที่ของเครื่องมือ อัตราป้อน คำสั่งสปินเดิล หรือฟังก์ชันของเครื่องจักร G-code เตรียมเครื่องให้พร้อมสำหรับการเคลื่อนไหวประเภทหนึ่ง รหัส M เปิดหรือปิดฟังก์ชันเสริม คุณไม่จำเป็นต้องจำทุกรหัส แต่คุณควรจดจำรหัสที่ปรากฏในเกือบทุกโปรแกรม
| Code | ความหมาย | หมายเหตุการปฏิบัติ |
|---|---|---|
| G00 | การวางตำแหน่งอย่างรวดเร็ว | เคลื่อนที่ด้วยความเร็วสูงสุด อย่าคิดเลยว่ามันจะหลีกเลี่ยงแคลมป์หรือฟิกซ์เจอร์ |
| G01 | การประมาณค่าเชิงเส้น | ตัดเป็นเส้นตรงตามอัตราป้อนที่ตั้งโปรแกรมไว้ |
| G02/G03 | การประมาณค่าแบบวงกลม (CW/CCW) | ต้องมีศูนย์กลางส่วนโค้งหรือรัศมี รวมถึงการเลือกระนาบที่ถูกต้อง |
| G54 | ระบบประสานงานการทำงาน | เก็บส่วนที่เป็นศูนย์ ตรวจสอบก่อนเริ่มรอบทุกครั้ง |
| G41/G42 | การชดเชยคัตเตอร์ ซ้าย/ขวา | ออฟเซ็ตเส้นทางเครื่องมือตามรัศมีเครื่องมือ ทิศทางผิดเท่ากับเศษเหล็ก |
| M03/M05 | หมุนตามเข็มนาฬิกา / หยุดแกนหมุน | ยืนยันทิศทางและความเร็วก่อนตัดครั้งแรก |
| M08/M09 | เปิดน้ำหล่อเย็น / ปิดน้ำหล่อเย็น | น้ำหล่อเย็นส่งผลต่อการคายเศษและความเสถียรทางความร้อน |
| ม30 | โปรแกรมสิ้นสุดและรีเซ็ต | คืนโปรแกรมกลับด้านบนสำหรับรอบถัดไป |
โครงสร้างโปรแกรมมีความสำคัญพอๆ กับโค้ดแต่ละรายการ ลำดับบล็อกที่ปลอดภัยคือ: การสตาร์ทอย่างปลอดภัย การเปลี่ยนเครื่องมือ การสตาร์ทสปินเดิล การเข้าใกล้ ตัด การดึงกลับ การจ่ายน้ำหล่อเย็นที่หยุด การหยุดสปินเดิล และการหมุนกลับ ข้อขัดข้องจำนวนมากมาจากการเคลื่อนไหวอย่างรวดเร็วที่เขียนขึ้นก่อนที่จะมีการยืนยันการชดเชยงาน
งาน CNC ที่เชื่อถือได้เป็นไปตามลำดับ การข้ามขั้นตอนคือวิธีที่เครื่องตัดอากาศ ตัดฟิกซ์เจอร์ หรือตัดชิ้นส่วนราคาแพงผิดที่ การไหลพื้นฐานคือ:
สำหรับการตัดเฉือนแบบม้วน ลำดับการตั้งค่ามักจะมีการตรวจสอบเพิ่มเติมด้วย ลูกกลิ้งที่มีน้ำหนักมากสามารถมีน้ำหนักได้หลายตัน ดังนั้นแรงจับยึด การจัดตำแหน่งกึ่งกลาง และตำแหน่งพักที่มั่นคงจะส่งผลโดยตรงต่อความกลมและเทเปอร์ เครื่องจักรที่มีฐานที่มั่นคงและระบบควบคุมที่มั่นคงจะช่วยลดจำนวนการแก้ไขออฟเซ็ตที่จำเป็นระหว่างชิ้นส่วนต่างๆ
เมื่อคุณประเมินเครื่องจักร ให้ถามว่าส่วนควบคุมจัดการกับการเปลี่ยนออฟเซ็ต การจัดการอายุการใช้งานเครื่องมือ และการรีสตาร์ทโปรแกรมอย่างไร คุณสมบัติเหล่านี้ส่งผลต่อความเร็วที่ผู้ปฏิบัติงานสามารถฟื้นตัวจากเครื่องมือที่เสียหายหรือไฟฟ้าขัดข้องได้
การทำงานที่แตกต่างกันจะใช้พื้นฐานของ CNC เดียวกัน แต่นำไปใช้ในรูปแบบที่แตกต่างกัน แผนผังด้านล่างจัดกลุ่มการทำงานหลักที่คุณจะเห็นในโรงกลึงทั่วไปและในงานเฉพาะม้วน
การดำเนินการแต่ละครั้งมีตระกูลเครื่องจักรที่สร้างขึ้นล้อมรอบ สำหรับการกลึงแบบม้วน เครื่องกลึงแบบม้วน CNC โดยเฉพาะได้รับการออกแบบมาเพื่อรองรับงานทรงกระบอกที่มีการขจัดวัสดุสูงและการควบคุมเส้นผ่านศูนย์กลางสม่ำเสมอ
 เครื่องกลึงซีเอ็นซีแบบม้วนซีรีส์ CK84 พร้อมระบบควบคุม Siemens 828D ตรวจสอบเครื่องกลึงม้วน CNC นี้สำหรับการกลึงม้วนทรงกระบอกที่มีการขจัดวัสดุสูง มีจำหน่ายในรุ่น CK84100 และ CK84125 พร้อมระบบควบคุม Siemens 828D ดูผลิตภัณฑ์ →
สำหรับการเก็บผิวละเอียด เครื่องเจียรม้วน CNC จะเน้นไปที่การตกแต่งพื้นผิว ความกลม และความเสถียรของมิติ
สำหรับงานโปรไฟล์ เช่น ร่องหรือมาร์กกิ้ง เครื่องบากลูกกลิ้ง CNC จะเพิ่มการกัดแบบควบคุมหรือการบาก
ราคาเป็นตัวเลขที่เปรียบเทียบได้ง่ายที่สุดและมีประโยชน์น้อยที่สุดในตัวเอง เครื่องจักร CNC เป็นสินทรัพย์การผลิต ต้นทุนของการเลือกที่ไม่ถูกต้องจะแสดงในภายหลังเป็นชิ้นส่วนที่ถูกปฏิเสธ ใช้เวลาในการตั้งค่านาน หรือการหยุดทำงานที่มีราคาแพง เมื่อคุณตรวจสอบเครื่องจักร ให้ตรวจสอบประเด็นเหล่านี้:
สำหรับโรงผลิตลูกกลิ้ง แกนหลักของเครื่องกลึงลูกกลิ้ง CNC มักจะขึ้นอยู่กับวิธีที่เครื่องจักรรักษาการจัดตำแหน่งภายใต้ภาระหนัก คุณสามารถอ่านเพิ่มเติมเกี่ยวกับเรื่องนั้นได้ใน แกนกลางของเครื่องกลึงลูกกลิ้ง CNC . ตรรกะเดียวกันนี้ใช้กับการเจียรและการกัด: แท่นเชิงกลจะกำหนดเพดาน และระบบควบคุมจะกำหนดว่าผู้ปฏิบัติงานสามารถเข้าถึงเพดานได้ง่ายเพียงใด
เครื่องจักร CNC จะปลอดภัยเมื่อผู้ปฏิบัติงานปฏิบัติตามระเบียบวินัยในการตั้งค่า สิ่งเหล่านี้เป็นอันตรายเมื่อมีคนปฏิบัติต่อยามเป็นการไม่สะดวก กฎพื้นฐานนั้นง่าย:
การบำรุงรักษาเป็นไปตามหลักการเดียวกัน การตรวจสอบรายวันรวมถึงการหล่อลื่นทาง ความดันอากาศ และระดับน้ำหล่อเย็น การตรวจสอบรายสัปดาห์รวมถึงการสะสมเศษ สภาพตัวกรอง และความสะอาดของตัวจับยึดเครื่องมือ การตรวจสอบรายเดือนรวมถึงฟันเฟือง ระดับ และการเชื่อมต่อไฟฟ้า เครื่องจักรที่ได้รับการบำรุงรักษาตามกำหนดเวลามีโอกาสน้อยมากที่จะล้มเหลวในระหว่างงานที่สำคัญ
พื้นฐานของ CNC ไม่ใช่เรื่องลึกลับ สิ่งเหล่านี้คือชุดของความสัมพันธ์: พิกัดบอกเครื่องจักรว่าจะไปที่ไหน G-code บอกวิธีการเคลื่อนย้าย ออฟเซ็ตบอกว่าชิ้นส่วนอยู่ที่ไหน และวินัยในการตั้งค่าทำให้เครื่องมืออยู่ห่างจากสิ่งที่ไม่ควรตัด หากคุณเข้าใจความสัมพันธ์เหล่านั้น คุณสามารถอ่านโปรแกรม ตั้งค่างาน และประเมินเครื่องจักรได้อย่างมั่นใจ ไม่ว่าคุณจะกลึงเพลาขนาดเล็กหรือตัดเฉือนม้วนหลายตัน ก็ต้องคำนึงถึงพื้นฐานเดียวกัน เริ่มต้นด้วยระบบพิกัด เรียนรู้รหัสที่คุณเห็นทุกวัน และอย่าข้ามขั้นตอนการยืนยันก่อนเริ่มรอบ

XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด
เราได้สะสมประสบการณ์มากมายในการประมวลผลและการใช้เหล็กเส้นม้วนและได้ทำการวิเคราะห์เชิงลึกและการวิจัยเกี่ยวกับเทคโนโลยีของผลิตภัณฑ์ขั้นสูงที่คล้ายกัน...
ดูรายละเอียด
เครื่องมือเครื่องจักรชุดนี้ส่วนใหญ่จะใช้ในการส่งผ่านและกระบวนการม้วน นอกจากนี้ยังสามารถเปลี่ยนวงกลมด้านนอกและคอม้วนของม้วนและยังสามารถเปลี่ยนชิ้นส่...
ดูรายละเอียด
CK84 ซีรีส์ CNC Roll Lathe ใช้ระบบซีเมนส์ 828D CNC และขับเคลื่อนด้วยเซอร์โวมอเตอร์ เมื่อออกแบบเครื่องมือเครื่องจักรนี้เราได้วิเคราะห์ตัวบ่งชี้ประสิ...
ดูรายละเอียด
เครื่องบดที่ก่อตัวเป็นวงแหวนม้วนส่วนใหญ่จะใช้สำหรับการบดแหวนลูกกลิ้งทังสเตนคาร์ไบด์สำหรับการผลิตลวดความเร็วสูง ล้อเจียรเพชรที่เกิดขึ้นนั้นใช้ในการบ...
ดูรายละเอียด
ในปัจจุบันการแกะสลักแบบม้วนรูปแบบที่บ้านและต่างประเทศโดยทั่วไปใช้วิธีการอิเล็กโทรไลซิส, การกัดเครื่องกัดแนวนอนทั่วไปและวิธีการประมวลผลอื่น ๆ วิธีกา...
ดูรายละเอียด
เครื่องแกะสลักม้วนซีเอ็นซีเหมาะสำหรับการประมวลผลเครื่องหมายใบหน้าม้วนต่างๆ ผ่านซอฟต์แวร์แก้ไขอัตโนมัติสามารถสร้างโปรแกรมการประมวลผลตามความต้องการขอ...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่ใช้สำหรับเครื่องกัด CNC Crescent Groove เพื่อจัดหาชิ้นส่วนที่สวมใส่ได้ทั่วไปเช่นที่ยึดเครื่องมือการกัด, เครื่องตัด, บล็อกสนับสนุน...
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่จะให้ชิ้นส่วนที่สวมใส่ได้ทั่วไปสำหรับเครื่องบดแหวน CNC TC และเครื่องบดแบบม้วนคอมโพสิตเช่น Mandrels, แกนหมุนแรงดันแบบไดนามิกและแบบ...
ดูรายละเอียดหมายเลข 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, มณฑลเจียงซู, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
ลิขสิทธิ์© Nantong Jingyu Machinery Co. , Ltd. สงวนลิขสิทธิ์

