


Cat:เครื่องกัดม้วนซีเอ็นซี
เครื่องบากซีเอ็นซีม้วน
XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด
ศูนย์บริการเหล็กที่ต้องใช้เพลาที่เหมือนกัน 600 อัน โดยแต่ละอันมีพิกัดความเผื่อเส้นผ่านศูนย์กลาง ±0.01 มม. ต้องเผชิญกับการตัดสินใจที่ตรงไปตรงมา: เชื่อถือการตัดสินใจของช่างเครื่องที่มีทักษะหลายคนและยอมรับการเปลี่ยนแปลงแบบชิ้นส่วนต่อชิ้นส่วน หรือจ้างงานกับเครื่องกลึง CNC และปล่อยให้โปรแกรมรักษาขนาดไว้ตลอดกะ คำตอบสั้นๆ สำหรับคำถามคือ เครื่องกลึง CNC เป็นเครื่องกลึงที่ควบคุมด้วยคอมพิวเตอร์ซึ่งจะหมุนชิ้นงานรอบแกนของตัวเอง ในขณะที่เครื่องมือตัดแบบตายตัวจะติดตามเส้นทางที่ตั้งโปรแกรมไว้เพื่อเอาวัสดุออก การจัดเรียงดังกล่าว ซึ่งเป็นชิ้นส่วนที่หมุนได้และเครื่องมือที่อยู่นิ่งนั้น เรียกว่าการกลึง และยังคงเป็นวิธีที่มีประสิทธิภาพที่สุดในการผลิตส่วนประกอบทรงกลม เช่น เพลา จาน บูช ปลอก และในอุตสาหกรรมหนัก ม้วนโรงสีที่มีน้ำหนักหลายตัน
CNC ย่อมาจาก Computer Numerical การควบคุม บนเครื่องกลึง ชิ้นงานจะถูกยึดไว้ในหัวจับหรือปลอกรัดบนสปินเดิล และหมุนด้วยความเร็วที่ตั้งโปรแกรมไว้ ในขณะที่เครื่องมือตัดจะถูกป้อนไปตามแกนหลักสองแกน: X ซึ่งควบคุมเส้นผ่านศูนย์กลาง และ Z ซึ่งควบคุมความยาว เครื่องจักรจะรันโปรแกรมชิ้นงาน ซึ่งโดยปกติจะเขียนด้วยรหัส G และเซอร์โวมอเตอร์ที่มีการตอบสนองตำแหน่งจะย้ายเครื่องมือไปยังพิกัดที่กำหนดเป็นร้อยหรือหนึ่งในพันของมิลลิเมตร
รายละเอียดที่กำหนดคือสิ่งที่หมุนเวียน บนเครื่องกลึง ชิ้นงานจะหมุน บนเครื่องกัดเครื่องมือจะหมุน แผนกดังกล่าวอธิบายว่าทำไมเครื่องกลึงจึงเป็นเจ้าของตลาดชิ้นส่วนทรงกลม และโรงงานจึงครองชิ้นส่วนแบบแท่งปริซึม เครื่องจักรสมัยใหม่ทำให้เส้นไม่ชัดเจนเล็กน้อย: การเพิ่มเครื่องมือที่ใช้งานจริงและแกน C ให้กับสปินเดิลจะสร้างเครื่องกลึงแบบ Mill-turn ที่สามารถเจาะรูขวาง ตัดแฟลต และกัดโปรไฟล์ฐานสิบหกได้โดยไม่ต้องถอดชิ้นส่วนออกจากหัวจับ
เทคโนโลยีเองก็มีความเป็นผู้ใหญ่แล้ว การควบคุมเชิงตัวเลขเกิดขึ้นในช่วงทศวรรษปี 1950 และการควบคุมด้วยคอมพิวเตอร์แพร่หลายในช่วงทศวรรษปี 1970 และ 1980 สิ่งที่เปลี่ยนแปลงไปตั้งแต่นั้นมาคือต้นทุน การควบคุมการใช้งาน และความน่าเชื่อถือของส่วนประกอบผลตอบรับ ผลลัพธ์ก็คือ ปัจจุบันร้านค้าทุกขนาดใช้เครื่องกลึง CNC เป็นเวลาหลายชั่วโมง โดยมีผู้ปฏิบัติงานรายเดียวเฝ้าดูเครื่องจักรหลายเครื่อง
เครื่องกลึง CNC ทุกเครื่อง ตั้งแต่เครื่องกลึงแบบตั้งโต๊ะขนาดกะทัดรัดไปจนถึงเครื่องกลึงแบบม้วนขนาด 30 ตัน ได้รับการประกอบจากกลุ่มแกนเดียวกัน:
เครื่องจักรเครื่องหนึ่งครอบคลุมงานกลึงส่วนใหญ่ เนื่องจากป้อมปืนจะสลับเครื่องมือโดยอัตโนมัติ และตัวเลื่อนสามารถไปตามเส้นทางที่ตั้งโปรแกรมไว้ได้ การดำเนินงานมาตรฐานคือ:
เครื่องกลึง 2 แกนที่เคลื่อนที่เฉพาะ X และ Z รองรับงานกลึงส่วนใหญ่ การเพิ่มเครื่องมือที่ใช้งานจริงและแกน C ทำให้เกิดเครื่องกลึงแบบ 3 แกนที่สามารถเจาะข้ามและกัดได้ สปินเดิลรองจะย้ายชิ้นส่วนไปยังสปินเดิลตัวที่สองเพื่อการทำงานด้านหลัง และการกำหนดค่าที่มีสี่แกนขึ้นไปทำให้สามารถตัดเครื่องมือหลายชิ้นพร้อมกันกับงานขนาดใหญ่ได้
เครื่องกลึงแนวนอนเป็นรูปแบบเริ่มต้น เครื่องกลึงแนวตั้งซึ่งแกนหมุนชี้ขึ้นและชิ้นส่วนวางราบอยู่บนโต๊ะหมุน เหมาะกับจานขนาดใหญ่และมีน้ำหนักมาก เช่น หน้าแปลน มู่เล่ และโรเตอร์เบรก เนื่องจากแรงโน้มถ่วงจะยึดชิ้นส่วนไว้แทนที่จะแขวนน้ำหนักทั้งหมดไว้บนปากจับของหัวจับ
ในส่วนงานหนัก เครื่องจักรจะถูกสร้างขึ้นรอบๆ ชิ้นงานมากกว่าแค็ตตาล็อก เครื่องกลึงแนวนอนสำหรับงานหนักมีวงสวิงคู่ที่วัดได้หลายร้อยมิลลิเมตร โดยมีระยะห่างระหว่างศูนย์กลางตั้งแต่ 3,500 มม. ขึ้นไป เตียงหล่อขนาดใหญ่ และที่วางที่มั่นคงซึ่งรองรับชิ้นงานที่มีน้ำหนักหลายตัน เครื่องจักรในระดับนี้เกิดขึ้นเพราะเครื่องกลึงมาตรฐาน ถึงแม้จะแม่นยำ แต่ก็ไม่เคยแข็งเพียงพอสำหรับการตัดที่การตีขึ้นรูปขนาดใหญ่ต้องการ
 เครื่องกลึง CNC ม้วนสำหรับงานหนัก พารามิเตอร์ทางเทคนิค ดูผลิตภัณฑ์ →
ความแตกต่างในทางปฏิบัติจะปรากฏในด้านความสามารถในการทำซ้ำและมูลค่าคงอยู่: เครื่องกลึงแบบแมนนวลจะให้รางวัลแก่มือของผู้ปฏิบัติงาน ในขณะที่เครื่องกลึง CNC จะให้รางวัลแก่โปรแกรมและความแข็งของเครื่องจักร ตามหลักทั่วไปสำหรับงานเหล็กทั่วไป การกลึงด้วยมือโดยผู้ชำนาญจะจับยึดประมาณ ±0.05 มม. ในขณะที่เครื่องกลึง CNC ที่แข็งแรงจับยึด ±0.01 มม. หรือดีกว่า และทำซ้ำกับชิ้นส่วนหมายเลข 600 เหมือนกับชิ้นส่วนหมายเลข 1
| ด้าน | เครื่องกลึงมือ | เครื่องกลึงซีเอ็นซี |
|---|---|---|
| Control | วงล้อมือ แป้นหมุน การตัดสินของผู้ปฏิบัติงาน | โปรแกรม G-code และเซอร์โวไดรฟ์ |
| ความอดทนโดยทั่วไป | ประมาณ ±0.05 มม. ขึ้นอยู่กับผู้ปฏิบัติงาน | ±0.01 มม. หรือดีกว่า ขึ้นอยู่กับเครื่องจักร |
| การทำซ้ำ | แตกต่างกันไปในแต่ละส่วน | สม่ำเสมอกันทั้งชุด |
| โปรไฟล์ที่ซับซ้อน | ช้าและมักต้องใช้เครื่องมือสร้างแบบฟอร์ม | รูปทรงที่ตั้งโปรแกรมไว้โดยไม่ต้องใช้เครื่องมือพิเศษ |
| ขนาดชุดประหยัด | งานครั้งเดียวและงานซ่อมแซม | การผลิตขนาดเล็กไปจนถึงชุดการผลิตขนาดใหญ่ |
| บทบาทผู้ปฏิบัติงาน | การตัดด้วยมืออย่างต่อเนื่อง | การเขียนโปรแกรม การโหลด และการตรวจสอบ |
โรงงานรีดเหล็กแสดงให้เห็นว่าเครื่องกลึงการผลิตต้องมีอะไรเพื่อความอยู่รอด ลูกกลิ้งทำงานและลูกกลิ้งสำรองสูญเสียเส้นผ่านศูนย์กลางและพัฒนารูปแบบการสึกหรอที่ต้องหมุนกลับตามกำหนดเวลา ม้วนเหล็กเส้นมีร่องเสี้ยวและรูปทรงซี่โครงที่ต้องตัดใหม่อย่างแม่นยำในขณะที่สึกหรอ และโรงงานเหล็กลวดใช้วงแหวนม้วนที่ต้องการเส้นผ่านศูนย์กลางสม่ำเสมอทั่วทั้งหน้าวงแหวน
สิ่งนี้ไม่เหมือนกับการเปลี่ยนงานในโรงงาน ชิ้นงานเหล่านี้มีความยาว หนัก และแข็งเมื่อใช้เครื่องมือ และจะทำให้เครื่องจักรมีฐานที่เบา ซึ่งเป็นเหตุผลว่าทำไมเครื่องกลึง CNC แบบเฉพาะลูกกลิ้งจึงมีอยู่: เบดเสริมแรง ชิงช้าขนาดใหญ่ วางตัวได้อย่างมั่นคงในหน่วยตัน และส่วนควบคุมที่ปรับแต่งสำหรับเส้นผ่านศูนย์กลางขนาดใหญ่และการตัดที่ช้าและทรงพลัง เครื่องกลึงลูกกลิ้ง CNC ที่สร้างขึ้นตามวัตถุประสงค์ได้รับการกำหนดค่าสำหรับรอบการทำงานนี้อย่างแน่นอน และผู้ซื้อที่เปรียบเทียบเครื่องจักรเฉพาะสำหรับวงแหวนลูกกลิ้งสามารถเริ่มต้นด้วยเหตุผลที่เครื่องกลึงวงแหวนลูกกลิ้ง CNC ได้รับหมวดหมู่ของตัวเอง
 เครื่องกลึง CNC ม้วนประสิทธิภาพสูง พารามิเตอร์ทางเทคนิค ดูผลิตภัณฑ์ →
เมื่อชิ้นงานเดียวกันต้องการร่องที่กัดแทนการกลึงล้วนๆ แท่นกัดแบบรวมจะตัดคุณสมบัติทั้งสองอย่างในการตั้งค่าเดียว ซึ่งมีความสำคัญเนื่องจากการจับยึดใหม่บนลูกกลิ้งน้ำหนักหลายตันระหว่างการปฏิบัติงานมีความเสี่ยงทั้งความถูกต้องและเวลา
ข้อมูลจำเพาะหมายถึงบางสิ่งบางอย่างก็ต่อเมื่อถูกจับคู่กับชิ้นส่วนของคุณเท่านั้น ทำงานผ่านรายการตรวจสอบตามลำดับนี้:
ความปลอดภัยอยู่ในรายการเดียวกัน การป้องกันเต็มรูปแบบ ประตูที่เชื่อมต่อกัน และผู้ปฏิบัติงานที่ได้รับการฝึกอบรมควรเป็นส่วนหนึ่งของการซื้อมากกว่าที่จะคิดในภายหลัง และผู้ซื้อเครื่องจักรแบบม้วนสามารถตรวจสอบวิธีปรับปรุงความปลอดภัยในการทำงานของเครื่องกลึงลูกกลิ้ง CNC ก่อนที่จะเริ่มใช้งานเครื่องจักรหนัก
ใช้เหตุผลเดียวกันนี้เมื่อชิ้นส่วนหนึ่งต้องการทั้งการกลึงและการกัด เครื่องกลึงแบบ mill-roll ที่มีความแม่นยำซึ่งดำเนินการทั้งสองอย่างในการตั้งค่าเดียวช่วยขจัดความเสี่ยงในการจัดตำแหน่งในการเคลื่อนย้ายส่วนประกอบที่มีน้ำหนักมากระหว่างเครื่องจักร และมักจะคืนส่วนต่างของราคาภายในปีแรกผ่านการลดการจัดการและชิ้นส่วนที่ถูกปฏิเสธน้อยลง
เครื่องกลึง CNC มีสามสิ่งที่ทำงานร่วมกัน ได้แก่ สปินเดิลที่หมุนงาน ตัวเลื่อนที่ขับเคลื่อนด้วยเซอร์โวซึ่งวางตำแหน่งเครื่องมือที่อยู่นิ่งโดยไม่มีการเคลื่อนตัว และตัวควบคุมที่ยึดเส้นทางที่ตั้งโปรแกรมไว้จากส่วนแรกไปยังส่วนสุดท้าย เลือกเครื่องจักร 2 แกนสำหรับชิ้นส่วนทรงกลมตรงไปตรงมา เพิ่มเครื่องมือที่ใช้งานจริงเมื่อคุณสมบัติเพิ่มขึ้น และก้าวไปสู่แพลตฟอร์มเฉพาะลูกกลิ้งสำหรับงานหนักเมื่อชิ้นส่วนมีน้ำหนักตันและค่าความคลาดเคลื่อนยังคงอ่านเป็นร้อยส่วนมิลลิเมตร จับคู่เครื่องจักรกับชิ้นงานก่อนและโบรชัวร์เป็นอันดับสอง แล้วการลงทุนจะกลับมาเป็นชุดที่ออกมาจากเครื่องจักรที่มีขนาดเท่ากันทุกครั้ง
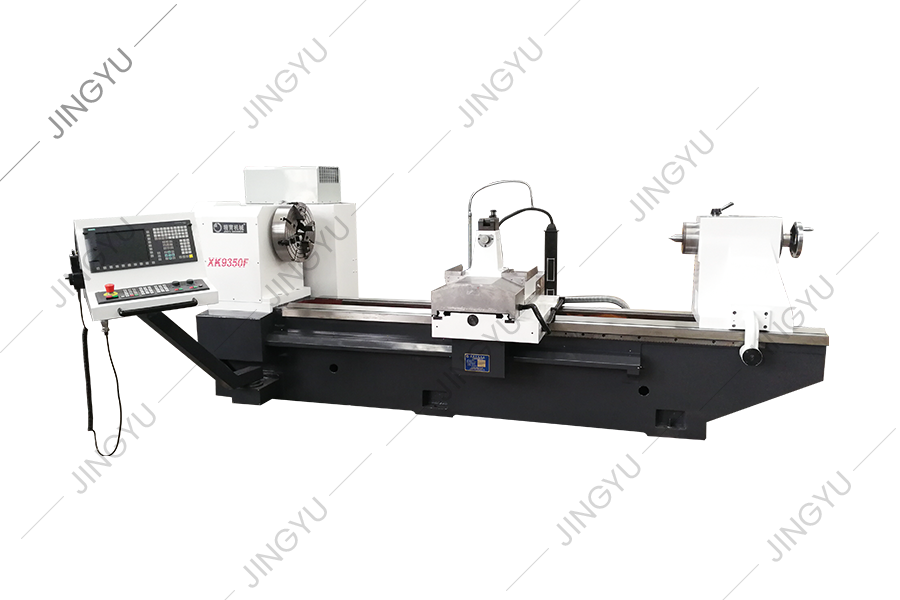
XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด
ชุดเครื่องมือเครื่องจักรชุดนี้สามารถตัดร่องเสี้ยวโดยอัตโนมัติด้วยทิศทางการหมุนที่แตกต่างกันและมุมเกลียวใด ๆ มันสามารถแบ่งออกเป็นแผนกหรือช่องว่างที่...
ดูรายละเอียด
เราได้สะสมประสบการณ์มากมายในการประมวลผลและการใช้เหล็กเส้นม้วนและได้ทำการวิเคราะห์เชิงลึกและการวิจัยเกี่ยวกับเทคโนโลยีของผลิตภัณฑ์ขั้นสูงที่คล้ายกัน...
ดูรายละเอียด
ในมุมมองของปัญหาของการประมวลผลม้วนเหล็กความเร็วสูง XK8450 CNC Roll Milling Machine เป็นเครื่องมือเครื่องจักรการประมวลผลแบบม้วน CNC แบบใหม่ที่พัฒนาข...
ดูรายละเอียด
ในมุมมองของปัญหาของการประมวลผลม้วนเหล็กความเร็วสูง XK8450 CNC Roll Milling Machine เป็นเครื่องมือผลิตเครื่องจักรม้วน CNC แบบใหม่ที่พัฒนาขึ้นบนพื้นฐ...
ดูรายละเอียด
ในปัจจุบันการแกะสลักแบบม้วนรูปแบบที่บ้านและต่างประเทศโดยทั่วไปใช้วิธีการอิเล็กโทรไลซิส, การกัดเครื่องกัดแนวนอนทั่วไปและวิธีการประมวลผลอื่น ๆ วิธีกา...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่ใช้สำหรับเครื่องกัด CNC Crescent Groove เพื่อจัดหาชิ้นส่วนที่สวมใส่ได้ทั่วไปเช่นที่ยึดเครื่องมือการกัด, เครื่องตัด, บล็อกสนับสนุน...
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่จะให้ชิ้นส่วนที่สวมใส่ได้ทั่วไปสำหรับเครื่องบดแหวน CNC TC และเครื่องบดแบบม้วนคอมโพสิตเช่น Mandrels, แกนหมุนแรงดันแบบไดนามิกและแบบ...
ดูรายละเอียดหมายเลข 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, มณฑลเจียงซู, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
ลิขสิทธิ์© Nantong Jingyu Machinery Co. , Ltd. สงวนลิขสิทธิ์

