


Cat:เครื่องกัดม้วนซีเอ็นซี
เครื่องบากซีเอ็นซีม้วน
XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด
เครื่องใดที่คุณควรวางบนพื้นเมื่องานใหม่มีทั้งส่วนประกอบคล้ายเพลาและขายึดแบบแบน? คำตอบนั้นไม่ค่อยมีขาวดำ แต่การตัดสินใจจะง่ายขึ้นเมื่อคุณติดตามวิธีที่เครื่องจักรแต่ละเครื่องคัดแยกวัสดุออก เครื่องกลึง CNC หมุนชิ้นงาน โรงสี CNC หมุนเครื่องมือ ความแตกต่างง่ายๆ ดังกล่าวเป็นตัวกำหนดรูปทรงที่คุณสามารถสร้างได้ ระยะเวลาในการติดตั้งที่คุณจะใช้ และราคาต่อชิ้นส่วน เลือกเครื่องกลึงสำหรับความสมมาตรในการหมุน เลือกโรงสีสำหรับความซับซ้อนแบบแท่งปริซึม เมื่อจำเป็นต้องใช้ทั้งสองประเภท ให้พิจารณาใช้เครื่องกลึงแบบรวมหรือวางแผนเซลล์ด้วยทั้งสองประเภท
ในเครื่องกลึง CNC หรือที่เรียกว่าเครื่องกลึง ชิ้นงานจะถูกยึดไว้ในแกนหมุนและหมุนด้วยความเร็วที่ควบคุม เครื่องมือตัดที่ติดตั้งบนป้อมปืน จะเคลื่อนที่ไปตามแกน X และ Z เพื่อขจัดวัสดุ การออกแบบนี้มีประสิทธิภาพสำหรับกระบอกสูบภายนอก รู เทเปอร์ เกลียว และร่อง เนื่องจากชิ้นส่วนหมุนอย่างต่อเนื่อง ความกลมและศูนย์กลางจึงถูกสร้างขึ้นตามธรรมชาติจากแกนสปินเดิล
ในโรงสี CNC ชิ้นงานจะถูกยึดไว้กับโต๊ะ และเครื่องมือตัดจะหมุนในแกนหมุน เครื่องมือหรือโต๊ะเคลื่อนที่ผ่านหลายแกน โดยทั่วไปคือ X, Y และ Z ซึ่งช่วยให้หัวกัดสามารถเข้าถึงหน้าตัดต่างๆ และสร้างพื้นผิวเรียบ ช่อง ช่อง และโปรไฟล์สามมิติได้ การกัดเป็นทางเลือกที่เป็นธรรมชาติสำหรับชิ้นส่วนที่มีมุมเหลี่ยม มีรูหลายหน้า หรือมีรูปทรงที่ซับซ้อนซึ่งเครื่องกลึงไม่สามารถเข้าถึงได้
หากคุณตัดการเขียนโปรแกรมและระบบอัตโนมัติออกไป ความแตกต่างทางกายภาพก็คือ: ส่วนประกอบใดที่หมุน คำตอบจะกำหนดการตัดสินใจในภายหลังเกี่ยวกับเครื่องมือ การทำงาน และลำดับการประมวลผล ตัวอย่างเช่น เครื่องกลึง CNC แบบม้วนได้รับการออกแบบมาโดยเฉพาะสำหรับลูกกลิ้งทรงกระบอกขนาดใหญ่ ดังนั้นสปินเดิลและส่วนท้ายจึงถูกสร้างขึ้นเพื่อรองรับน้ำหนักที่มีน้ำหนักมาก โรงสีบนพื้นโรงงานเดียวกันจะถูกเลือกสำหรับร่องสลักและร่องที่ตัดเป็นลูกกลิ้งเหล่านั้นในการทำงานรอง
 เครื่องกลึง CNC ม้วนประสิทธิภาพสูงพร้อมการออกแบบ Guideway ที่เข้มงวด เครื่องกลึงนี้เหมาะกับลูกกลิ้งทรงกระบอกขนาดใหญ่และชิ้นส่วนที่หมุนได้ โดยมีโครงสร้างที่แข็งและมีแรงบิดในการตัดสูง การออกแบบนี้รองรับชิ้นงานที่มีน้ำหนักมาก ทำให้เป็นตัวเลือกที่เป็นประโยชน์สำหรับโรงงานที่ต้องการการกลึงที่แม่นยำก่อนการกัดขั้นที่สอง ดูผลิตภัณฑ์ →
รูปทรงของชิ้นส่วนเป็นจุดเริ่มต้นที่ดีที่สุดในการเลือกระหว่างการกลึงและการกัด ชิ้นส่วนที่หมุนได้ซึ่งมีแกนสม่ำเสมอ เช่น เพลามอเตอร์ ลูกกลิ้ง บุชชิ่ง หน้าแปลน หรือรอก จะถูกประมวลผลบนเครื่องกลึงได้ดีที่สุด เครื่องกลึงจะขจัดวัสดุด้วยความเร็วสูงโดยยังคงรักษาเส้นผ่านศูนย์กลางสม่ำเสมอตลอดความยาว แม้แต่ชิ้นส่วนที่มีคุณสมบัติเยื้องศูนย์ก็สามารถกลึงก่อนแล้วจึงทำให้เสร็จในโรงสีได้ในการดำเนินการครั้งที่สอง
ชิ้นส่วนที่เป็นแท่งปริซึม เช่น ตัวเสื้อ จาน ขายึด ตัววาล์ว หรือโพรงแม่พิมพ์ ต้องใช้เครื่องกัด ความสามารถในการเคลื่อนย้ายเครื่องมือบนพื้นผิวเรียบและเปลี่ยนทิศทางโดยการกัดชิ้นงาน ทำให้การกัดเป็นวิธีการมาตรฐานสำหรับชิ้นส่วนทรงสี่เหลี่ยมและคุณสมบัติต่างๆ เช่น ช่อง ช่อง และปุ่ม ชิ้นส่วนที่ซับซ้อนหลายชิ้นไม่ได้มีเพียงประเภทเดียวเท่านั้น พิจารณาม้วนที่ต้องตัดรูสลักเข้าไปในพื้นผิวด้านนอก หรือเพลาที่มีรูไขว้ใกล้ปลายด้านหนึ่ง ในกรณีดังกล่าว การตัดเฉือนชิ้นส่วนทั้งชิ้นอาจจำเป็นต้องดำเนินการทั้งสองอย่าง ตารางด้านล่างสรุปความแตกต่างที่สำคัญ
| ลักษณะเฉพาะ | เครื่องกลึงซีเอ็นซี | โรงสีซีเอ็นซี |
|---|---|---|
| การเคลื่อนที่ของชิ้นงาน | หมุนรอบแกนหมุน | เครื่องเขียนอยู่บนโต๊ะ |
| การเคลื่อนไหวของเครื่องมือ | เคลื่อนที่เป็นแกนเชิงเส้น | หมุนและเคลื่อนที่ได้หลายแกน |
| เรขาคณิตที่ดีที่สุด | ทรงกระบอก, ทรงกรวย, ทรงกลม | ทรงปริซึม แบน โค้งมน |
| การดำเนินงานทั่วไป | การกลึง การคว้าน การกลึงเกลียว การเซาะร่อง | การกัดปาดหน้า การเจาะ การเซาะร่อง การคอนทัวร์ |
| การวางแนวแกนหมุนทั่วไป | แนวนอนหรือแนวตั้ง | แนวตั้งหรือแนวนอน |
| ตั้งค่าความซับซ้อน | ด้านล่างสำหรับชิ้นส่วนที่หมุน | สูงกว่าสำหรับงานหลายหน้า |
| ช่วงความอดทนทั่วไป | IT6–IT8 | IT7–IT9 |
ช่วงเหล่านี้เป็นช่วงทั่วไป ไม่ใช่ช่วงสัมบูรณ์ เครื่องกลึง CNC สมัยใหม่ที่มีสเกลเชิงเส้นสามารถให้พิกัดความเผื่อที่แคบมาก และโรงสีระดับไฮเอนด์ก็สามารถสร้างรูปทรงใกล้กลมโดยมีการประมาณค่าได้ แต่เมื่อคุณวางแผนสำหรับการผลิตที่เชื่อถือได้และประหยัด จุดแข็งทั่วไปมีความสำคัญมากกว่าค่าสูงสุดทางทฤษฎี
เครื่องจักรทั้งสองเครื่องสามารถให้ผลลัพธ์ที่ยอดเยี่ยมได้ แต่ปัจจัยจำกัดจะแตกต่างกัน บนเครื่องกลึง ผิวสำเร็จจะขึ้นอยู่กับอัตราการป้อน รัศมีปลายคมตัด ความเร็วสปินเดิล และความแข็งแกร่งของชิ้นงาน เนื่องจากชิ้นส่วนหมุนอย่างต่อเนื่อง คุณจะได้พื้นผิวที่เรียบเนียนเป็นธรรมชาติตามเส้นรอบวง การทำเกลียวและการเซาะร่องทำได้โดยใช้เม็ดมีดที่มีรูปร่างเฉพาะ สำหรับลูกกลิ้งยาว มักจำเป็นต้องมีการพักที่มั่นคงหรือจุดศูนย์กลางส่วนท้ายเพื่อป้องกันการโก่งตัวภายใต้แรงตัด
บนโรงสี ผิวสำเร็จจะขึ้นอยู่กับระยะสเต็ปโอเวอร์ ความเร็วสปินเดิล การโก่งตัวของเครื่องมือ และจำนวนร่องฟัน ดอกเอ็นมิลล์ปลายมนสร้างรูปทรงที่นุ่มนวลยิ่งขึ้น แต่มีรอบเวลานานกว่า เครื่องมือกัดมีความหลากหลายมากขึ้น: ดอกเอ็นมิลล์ หัวกัดปาดหน้า ดอกสว่าน ดอกต๊าป และหัวกัดแบบพิเศษ การเปลี่ยนเครื่องมือสามารถดำเนินการได้โดยอัตโนมัติหากเครื่องจักรมีตัวเปลี่ยนเครื่องมือ ซึ่งทำให้ชิ้นส่วนที่ซับซ้อนเป็นไปได้ ข้อเสียคือการทำงานต้องเข้มงวดพอที่จะต้านทานกองกำลังด้านข้างได้ ชิ้นส่วนที่มีการยึดจับไม่ดีอาจสั่นสะเทือนหรือเคลื่อนตัวได้ ทำลายความแม่นยำของคุณสมบัติที่เสร็จแล้ว
สำหรับลูกกลิ้งเหล็กหล่อหรือเหล็กหลอม ความแข็งแกร่งถือเป็นสิ่งสำคัญ เครื่องกลึงงานหนักสามารถจับยึดเส้นผ่านศูนย์กลางขนาดใหญ่และมีอัตราการขจัดวัสดุสูง ในทางกลับกัน โรงสีสำหรับงานหนักมีความเป็นเลิศในการตัดร่องสลักและรูปแบบการเซาะร่องบนพื้นผิวลูกกลิ้งที่แข็งตัว นี่คือสาเหตุที่ผู้ผลิตลูกกลิ้งหลายรายเป็นเจ้าของเครื่องจักรทั้งสองประเภท โปรดทราบว่าตัวควบคุม CNC และระบบเซอร์โวจะกำหนดว่าเครื่องทั้งสองดำเนินการตามเส้นทางได้อย่างแม่นยำเพียงใด วงจรควบคุมที่มีความเสถียรช่วยให้เส้นทางของเครื่องมือสามารถทำซ้ำได้ในรอบที่ยาวนาน หากคุณทำงานกับลูกกลิ้งที่ต้องการระยะห่างของร่องที่แม่นยำ เครื่องจักรที่ออกแบบมาสำหรับการกัดเฉพาะลูกกลิ้ง เช่น a เครื่องกลึง CNC ม้วนพร้อมระบบ CNC ที่มีความแม่นยำ สามารถสร้างความแตกต่างระหว่างชิ้นส่วนที่พอดีและชิ้นส่วนที่เป็นเศษได้
เริ่มต้นด้วยคำถามสามข้อ: รูปร่างพื้นฐานของชิ้นส่วนของคุณคืออะไร? ต้องกลึงกี่ด้าน? ขนาดแบทช์ที่คาดหวังและพิกัดความเผื่อคือเท่าใด คำตอบจะนำคุณไปสู่เทคโนโลยีอย่างใดอย่างหนึ่ง
อีกปัจจัยหนึ่งคือปริมาณวัสดุที่ต้องนำออก การกลึงช่วยขจัดวัสดุออกจากช่องว่างทรงกลมได้อย่างมีประสิทธิภาพมาก เนื่องจากการตัดเป็นไปอย่างต่อเนื่อง การกัดด้วยคัตเตอร์ขนาดเล็กจะขจัดวัสดุในอัตราที่ช้าลง โดยเฉพาะอย่างยิ่งเมื่อการตัดถูกขัดจังหวะ หากชิ้นส่วนเริ่มต้นจากการหล่อที่มีรูปร่างใกล้เคียงตาข่าย การกัดอาจมีความเหมาะสมมากกว่า หากเริ่มจากสต็อกแท่ง การเลี้ยวมักจะเร็วขึ้น สำหรับภาพรวมโดยละเอียดของกลุ่มเครื่องจักรที่มีอยู่ โปรดดูที่ กลุ่มผลิตภัณฑ์เต็มรูปแบบ บนเว็บไซต์ของผู้ผลิต
อย่าละเลยการทำงาน เครื่องกลึงมักจะจับชิ้นงานไว้ในหัวจับหรือปลอกรัดแบบสามขากรรไกร ซึ่งสามารถเซ็ตตัวได้อย่างรวดเร็ว โรงสีต้องใช้ปากกาจับ แคลมป์ หรืออุปกรณ์จับยึดแบบกำหนดเองเพื่อป้องกันไม่ให้ชิ้นส่วนเคลื่อนที่ภายใต้แรงด้านข้าง สำหรับชิ้นส่วนที่ซับซ้อน ต้นทุนฟิกซ์เจอร์อาจสูงกว่าต้นทุนเครื่องจักรในปริมาณน้อย คำนวณต้นทุนรวมของกระบวนการ ไม่ใช่แค่ราคาเครื่องจักร ก่อนตัดสินใจซื้อ
สุดท้าย ประเมินพื้นที่เครื่องจักรที่มีอยู่และทักษะของผู้ปฏิบัติงาน เครื่องกลึงและศูนย์กัดมีความต้องการการบำรุงรักษาที่แตกต่างกัน ตัวเปลี่ยนเครื่องมือและระบบหล่อเย็นของโรงสีจำเป็นต้องได้รับการดูแลอย่างสม่ำเสมอ แกนหมุนและหัวจับของเครื่องกลึงจำเป็นต้องทำความสะอาดและหล่อลื่นอย่างเหมาะสม เลือกเครื่องจักรที่ทีมของคุณสามารถใช้งานและบำรุงรักษาได้อย่างน่าเชื่อถือ เครื่องจักรที่ไม่ได้ใช้งานเนื่องจากไม่มีใครพอใจกับการควบคุมถือเป็นการลงทุนที่ไม่ดี
ลูกกลิ้งเป็นตัวอย่างคลาสสิกที่เครื่องกลึงและเครื่องกัดทำงานร่วมกัน ม้วนใหม่เริ่มต้นจากการหลอมหรือกระบอกสูบแบบหล่อ โปรไฟล์ด้านนอก เจอร์นัล และเกลียวถูกเปิดบนเครื่องกลึงแบบม้วน CNC จากนั้นจึงทำการกัดร่องสลัก ร่องเกลียว หรือลวดลายแบบกำหนดเองบนเครื่องบากลูกกลิ้ง CNC ม้วนบางม้วนจำเป็นต้องมีพื้นผิวที่ผ่านการขัดและมีรูปแบบเป็นสันหรือเลื่อนเพื่อปรับปรุงการไหลของวัสดุในโรงถลุงเหล็ก ความสามารถในการสลับระหว่างการกลึงและการกัดในการตั้งค่าครั้งเดียวมีประโยชน์เมื่อชิ้นส่วนมีน้ำหนักมากและการยึดใหม่มีค่าใช้จ่ายสูง
การเลือกใช้เครื่องจักรในกลุ่มเครื่องกลึงก็มีความสำคัญเช่นกัน เครื่องกลึง CNC mill-roll ที่มีความแม่นยำสูงผสมผสานความสามารถในการกลึงและการกัดไว้ในการตั้งค่าเดียว ช่วยลดเวลาว่างและข้อผิดพลาดด้านตำแหน่ง สำหรับผู้ผลิตที่ดำเนินการกับม้วนหลายขนาด ระบบกำหนดตำแหน่งร่องอัตโนมัติถือเป็นทรัพย์สิน ตรรกะเดียวกันนี้ใช้กับชิ้นส่วนขนาดเล็ก โรงงานที่ผลิตอุปกรณ์ทองเหลืองอาจใช้เครื่องกลึงสำหรับตัวเครื่องและโรงสีสำหรับหน้าหกเหลี่ยม โรงงานที่ผลิตชิ้นส่วนยานยนต์อาจซ้อนเครื่องจักรทั้งสองเครื่องไว้ในเซลล์เดียว สิ่งสำคัญคือการกำหนดรูปร่างที่โดดเด่นของชิ้นส่วน จากนั้นตัดสินใจว่าการทำงานครั้งที่สองนั้นเหมาะสมกับเครื่องจักรพิเศษหรือการทำงานหลายอย่างพร้อมกัน
เริ่มต้นด้วยการดูส่วนที่ท้าทายที่สุดที่คุณต้องผลิต หากคุณสมบัติที่กำหนดคือพื้นผิวทรงกระบอกที่มีจุดร่วมศูนย์แน่น เครื่องกลึง CNC ถือเป็นรากฐานที่เหมาะสม หากคุณสมบัติที่กำหนดคือหน้าเรียบ กระเป๋า หรือรูปทรงที่ซับซ้อน โรงกัด CNC จะให้บริการคุณได้ดีขึ้น เมื่อมีคุณลักษณะทั้งสองประเภท ให้พิจารณาโซลูชันแบบรวมหรือเซลล์การใช้งานจริง
ไม่มีเครื่องจักรที่ดีที่สุดที่เป็นสากล ตัวเลือกที่ดีที่สุดคือตัวเลือกที่เหมาะกับชิ้นส่วนจริง ขนาดชุดงาน และประสบการณ์การใช้งานของคุณ ความเข้าใจที่ชัดเจนเกี่ยวกับความแตกต่างระหว่างเครื่องกลึงและโรงสีเป็นก้าวแรกในการตัดสินใจอย่างมีกำไร ใช้ประเภทเครื่องที่เน้นคุณลักษณะที่มีมูลค่าสูงสุดของงานของคุณ และเก็บกระบวนการที่สองไว้เป็นส่วนเพิ่มเติม แทนที่จะประนีประนอม
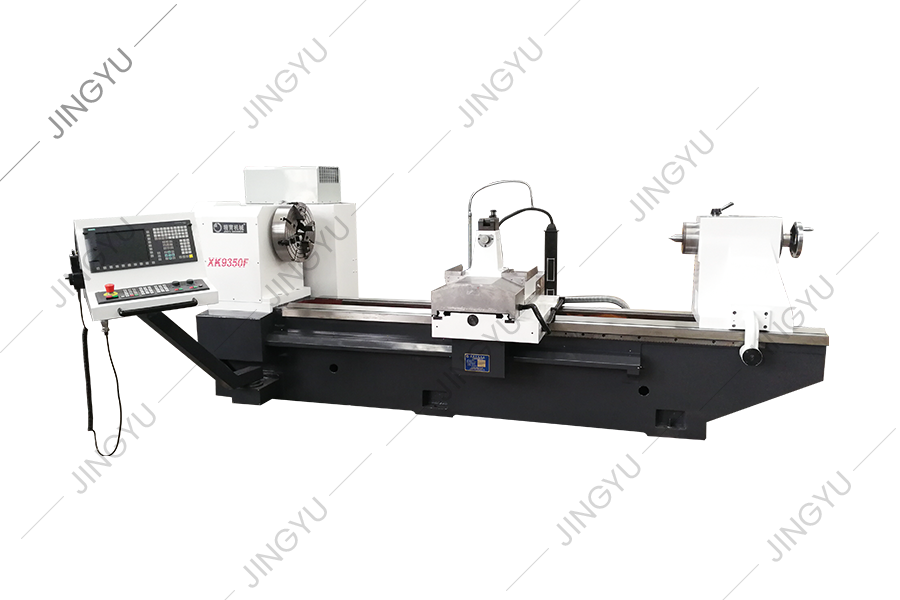
XK9350 ซีรี่ส์ซีเอ็นซีรีเบสม้วนวงเสี้ยวร่องเครื่องกัดเป็นผลิตภัณฑ์ที่ได้รับการอัพเกรดของประเภท XK500 ซึ่งเหมาะสำหรับการประมวลผลม้วนที่มีเส้นผ่านศูน...
ดูรายละเอียด
ในมุมมองของปัญหาของการประมวลผลม้วนเหล็กความเร็วสูง XK8450 CNC Roll Milling Machine เป็นเครื่องมือเครื่องจักรการประมวลผลแบบม้วน CNC แบบใหม่ที่พัฒนาข...
ดูรายละเอียด
เครื่องกลึง CNC CNC CK450 มีระบบควบคุมซีเมนส์เยอรมัน รูปลักษณ์ระบบปฏิบัติการและระบบป้องกันความปลอดภัยของเครื่องมือเครื่องจักรล้วนได้รับการออกแบบในล...
ดูรายละเอียด
เครื่องบดม้วน MK8450 CNC ส่วนใหญ่ใช้สำหรับการบดหยาบการบดกึ่งเสร็จการบดละเอียดและการบดที่ไม่ใช่พาร์คของวงกลมด้านนอกและร่อง R ของแหวนลูกกลิ้งทังสเตนค...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
เครื่องนี้ใช้เป็นหลักสำหรับการบดและซ่อมแซมตัวตัดการกัดของซี่โครงข้ามเกลียวม้วนซึ่งสามารถซ่อมแซมและบดขอบของการตัดเหล็กเส้นได้อย่างง่ายดายมาตรฐานแห่ง...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
MX250 เป็นเครื่องแต่งตัวเพชรมาตรฐานที่ใช้สำหรับการขึ้นรูปและแต่งตัวล้อเพชรสำหรับโรงสีเหล็กกล้าโลหะ เส้นผ่านศูนย์กลางของล้อเพชรที่สามารถแต่งตัวได้สู...
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่จะให้ชิ้นส่วนที่สวมใส่ได้ทั่วไปสำหรับเครื่องกลึงม้วน CNC เช่นใบมีด CBN, ใบมีด PCD, chucks, สกรู ฯลฯ
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่จะให้ชิ้นส่วนที่สวมใส่ได้ทั่วไปสำหรับเครื่องบดแหวน CNC TC และเครื่องบดแบบม้วนคอมโพสิตเช่น Mandrels, แกนหมุนแรงดันแบบไดนามิกและแบบ...
ดูรายละเอียดหมายเลข 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, มณฑลเจียงซู, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
ลิขสิทธิ์© Nantong Jingyu Machinery Co. , Ltd. สงวนลิขสิทธิ์

