


Cat:เครื่องกัดม้วนซีเอ็นซี
เครื่องกัดม้วนซีเอ็นซี
ชุดเครื่องมือเครื่องจักรชุดนี้สามารถตัดร่องเสี้ยวโดยอัตโนมัติด้วยทิศทางการหมุนที่แตกต่างกันและมุมเกลียวใด ๆ มันสามารถแบ่งออกเป็นแผนกหรือช่องว่างที่...
ดูรายละเอียด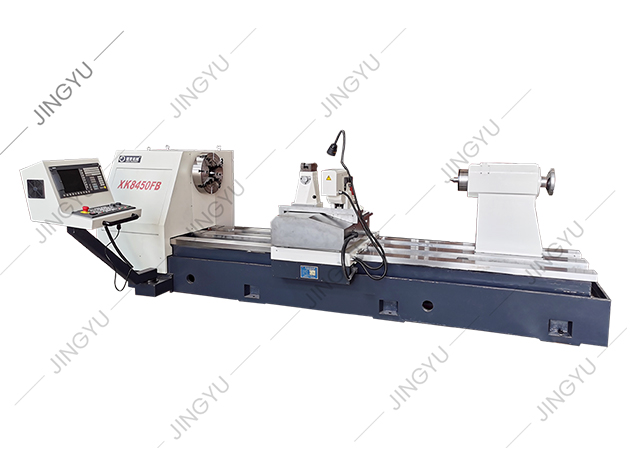
ร้าน CNC ทั่วๆ ไปจะเริ่มงานกัดใหม่ทุกครั้งด้วยการตัดแบบไต่ระดับ โดยถือว่านี่เป็นตัวเลือกที่ดีที่สุดเสมอไป จากนั้นลูกกลิ้งลูกกลิ้งชุบแข็งจำนวนหนึ่งจะมาถึงพร้อมกับสเกลโรงสีที่เปราะ และเม็ดมีดคาร์ไบด์จะเริ่มบิ่นในการกลึงครั้งแรก ช่างเครื่องผู้มีประสบการณ์ก้าวเข้ามาและแนะนำการกัดแบบธรรมดาเพื่อเจาะทะลุพื้นผิว ความจริงก็คือทั้งการตัดแบบปีนและการกัดแบบธรรมดาเป็นเทคนิคที่จำเป็น และการหยิบที่ถูกต้องขึ้นอยู่กับความแข็งของเครื่องจักร สภาพของวัสดุชิ้นงาน และผิวสำเร็จที่ต้องการ
การตัดแบบไต่หรือที่เรียกว่าการกัดลง เกิดขึ้นเมื่อหัวกัดหมุนไปในทิศทางเดียวกับการป้อนชิ้นงาน ในทันทีที่ฟันเข้า จะใช้เศษที่มีความหนาเต็ม และเศษจะบางลงจนเหลือศูนย์เมื่อฟันหลุดออกจากวัสดุ การกัดแบบธรรมดาหรือการกัดขึ้นจะหมุนสวนทางกับฟีด ฟันเริ่มต้นโดยไม่มีความหนาของเศษที่ไม่ได้เจียระไน ถูไปตามพื้นผิว และค่อยๆ สร้างให้มีเศษสูงสุดเมื่อสิ้นสุดการหมั้น
รูปทรงของชิปที่แตกต่างกันเพียงประการเดียวนั้นส่งผลต่อแรงตัด ความร้อน การสึกหรอของเครื่องมือ และการสั่นสะท้าน ในการกัดแบบปีน แรงจะดันคัตเตอร์ลงไปที่ชิ้นงานและโต๊ะ ซึ่งจะช่วยให้ชิ้นส่วนบางมีความมั่นคง ในการกัดแบบทั่วไป แรงตัดจะยกชิ้นงานขึ้นและดันเครื่องตัดออกไป แต่การเข้ามาแบบค่อยเป็นค่อยไปจะสะดวกขึ้นเมื่อพื้นผิวแข็งหรือเครื่องจักรมีลีดสกรูหลวม
บนเครื่อง CNC ที่มีความแข็งแกร่งซึ่งมีบอลสกรูที่โหลดไว้ล่วงหน้าและอุปกรณ์จับยึดที่ปลอดภัย การกัดแบบไต่ถือเป็นตัวเลือกเริ่มต้นสำหรับการปฏิบัติงานส่วนใหญ่ ประโยชน์เชิงปฏิบัติสามารถวัดได้:
สำหรับอะลูมิเนียม เหล็กกล้าคาร์บอนต่ำ ทองเหลือง และพลาสติกส่วนใหญ่ ข้อดีเหล่านี้จะปรากฏทันทีในด้านรอบเวลาและต้นทุนเครื่องมือ การกัดแบบ Climb ยังทำงานได้ดีกับงาน Pocket บนพื้นบาง เนื่องจากแรงลงช่วยยึดวัสดุไว้
การกัดแบบธรรมดาไม่ล้าสมัย มีสามสถานการณ์ที่มีประสิทธิภาพเหนือกว่าการตัดแบบไต่:
ต้นทุนของการกัดแบบธรรมดาจะมีแรงเสียดทานมากขึ้น อุณหภูมิเครื่องมือที่สูงขึ้น และการเก็บผิวสำเร็จที่หยาบกว่า ในการกัดร่องลึก เศษจะอยู่ในร่องและอาจทำให้เกิดการสะสมของคมตัด ดังนั้นจำเป็นต้องเพิ่มน้ำหล่อเย็นหรือการจิกกัด
| ปัจจัย | ปีนกัด (ลง) | การกัดแบบธรรมดา (ขึ้น) |
|---|---|---|
| ความหนาของชิป | เริ่มหนา จบบาง | เริ่มบาง จบหนา |
| ทิศทางแรงตัด | ลงไปที่โต๊ะ | ขึ้นไปยกชิ้นงาน |
| การตกแต่งพื้นผิว | มักจะดีกว่า | หยาบกร้าน เสี้ยนมากขึ้น |
| โหมดการสึกหรอของเครื่องมือ | แม้จะสึกหรอความร้อนก็น้อยลง | ถูมากขึ้น ขอบร้อนมากขึ้น |
| ความเสี่ยงต่อการสั่นสะเทือน | ต่ำหากการตั้งค่าเข้มงวด | สูงขึ้นในระหว่างการถูครั้งแรก |
| ความอดทนฟันเฟือง | ต้องมีฟันเฟืองเป็นศูนย์ | จัดการกับฟันเฟืองบางส่วน |
| ดีที่สุดสำหรับ | การกัดหยาบและการตกแต่ง CNC | โรงสีแบบแมนนวลทะลุระดับ |
ใช้สี่แถวแรกเพื่อทำความเข้าใจคุณภาพของกระบวนการ สามแถวสุดท้ายช่วยให้คุณจับคู่โหมดการตัดกับเครื่องจักรและสภาพวัสดุได้
สำหรับผู้ใช้ CNC ให้ตั้งค่าการกัดแบบไต่เป็นจุดเริ่มต้นสำหรับเส้นทางเครื่องมือส่วนใหญ่ โดยเฉพาะขั้นตอนการกัดเก็บผิวละเอียด ยืนยันว่าเครื่องจักรไม่มีระยะฟันเฟือง และระบบจับยึดสามารถรองรับแรงกดลงได้ ปากกาจับหรือฟิกซ์เจอร์ที่แข็งแรงซึ่งกดชิ้นงานกับฐานเครื่องจักรจะให้ผลลัพธ์ที่ดีที่สุด
ความแข็งแกร่งของเครื่องจักรเป็นปัจจัยสำคัญในการกัดแบบไต่ระดับ เครื่องกัดเสริมแรงที่มีฐานเหล็กหล่อหนักและสกรูน็อตคู่แบบโหลดไว้ล่วงหน้า ให้ความแข็งแกร่งในการจัดการงานกัดแบบปีนบนวัสดุที่มีความต้องการสูง
 เครื่องกัดแนวตั้ง CNC เสริมแรงสำหรับการกัดแบบปีน โรงสีแนวตั้งสำหรับงานหนักนี้มีโครงสร้างเหล็กหล่อเสริมแรงและบอลสกรูที่โหลดไว้ล่วงหน้า ให้ความแข็งแกร่งที่จำเป็นในการปีนขึ้นไปในวัสดุที่ต้องการโรงสี ในขณะเดียวกันก็รักษาอัตราป้อนที่ราบรื่นและความแม่นยำในระยะยาว ดูผลิตภัณฑ์ →
ในอุปกรณ์ระดับนั้น เซอร์โวไดรฟ์จะกำจัดระยะฟันเฟืองของลีดสกรู ดังนั้นฟีดจึงยังคงความเรียบแม้ภายใต้การตัดแบบเต็มความกว้าง เมื่อไม่สามารถหลีกเลี่ยงการส่งผ่านแบบปกติได้ ให้ลดความเร็วของสปินเดิลลง 10–15% และชะลอการป้อนลงเล็กน้อยเพื่อลดการเสียดสี การเพิ่มการลบมุมหรือสารตะกั่วขนาดเล็กยังช่วยให้เครื่องมือเจาะพื้นผิวแข็งได้ง่ายขึ้นอีกด้วย
ทำความเข้าใจหลักการทำงานของก เครื่องกัดม้วน CNC อัตโนมัติเต็มรูปแบบ ช่วยให้คุณเข้าใจถึงวิธีที่ระบบควบคุมสลับระหว่างโหมดการตัดตามการตอบสนองของโหลด การควบคุมสมัยใหม่สามารถตรวจสอบโหลดของสปินเดิลและการเบี่ยงเบนของแกนได้ แต่รูปทรงของการตัดยังคงตัดสินว่าโหมดใดที่เหมาะสม
ลูกกลิ้งที่ใช้ในโรงรีดเหล็กเส้น แท่ง และแถบ เป็นตัวอย่างคลาสสิกของชิ้นงานที่มีสเกลการเสียดสีและร่องที่ถูกขัดจังหวะ การกัดรอบแรกมักต้องใช้การกัดแบบธรรมดาเพื่อเจาะทะลุผิวหนังที่ม้วนออกมา โดยไม่ทำให้เม็ดมีดเสียหาย เมื่อขจัดตะกรันออกแล้ว การกัดแบบปีนจะทำให้ได้ผิวสำเร็จที่ละเอียดที่จำเป็นสำหรับโปรไฟล์ขั้นสุดท้าย
เครื่องกัดลูกกลิ้ง CNC เฉพาะที่ผสมผสานฐานแข็ง รางนำที่มีแรงเสียดทานต่ำ และระบบขับเคลื่อนแกนเซอร์โวโดยตรง การผสมผสานดังกล่าวช่วยให้คัตเตอร์สามารถรักษาปริมาณเศษที่สม่ำเสมอ โดยไม่มีผลการดึงที่รบกวนเครื่องจักรทั่วไป บนเครื่องกัดม้วน CNC อัตโนมัติเต็มรูปแบบ ตัวควบคุมจะจัดการการเปลี่ยนระหว่างการเข้าแบบปกติและการไต่ระดับโดยอัตโนมัติภายในรอบเดียวกัน
 เครื่องกัด CNC อัตโนมัติพร้อมเตียงแข็ง ออกแบบมาเพื่อการกัดร่องม้วนแบบไต่ขึ้นอัตโนมัติ เครื่องจักรนี้รวมฐานสี่รางแข็ง รางนำที่มีแรงเสียดทานต่ำ และระบบขับเคลื่อนแกนเซอร์โวโดยตรง เพื่อรักษาภาระของเศษให้สม่ำเสมอและลดการสะท้านระหว่างการตัดเฉือนงานหนัก ดูผลิตภัณฑ์ →
สำหรับลูกกลิ้งขนาดใหญ่ที่มีร่องเสี้ยวลึก เครื่องกัดลูกกลิ้งสำหรับงานหนักที่มีแกนหมุนแรงบิดสูงและระยะห่างของฐานที่กว้าง จะดูดซับแรงสั่นสะเทือนที่ปกติแล้วจะทำให้เกิดเสียงสะท้านในการกัดแบบปีน มวลที่เพิ่มขึ้นจะทำให้เม็ดมีดสัมผัสกับพื้นผิวการทำงาน และป้องกันไม่ให้เครื่องมือเบนออกจากโปรไฟล์ร่อง
การเลือกระหว่างการตัดแบบไต่และการกัดแบบธรรมดาไม่ใช่คำถามเกี่ยวกับสไตล์ เป็นการตัดสินใจเกี่ยวกับกระบวนการโดยพิจารณาจากสภาพของเครื่องจักร พื้นผิวของวัสดุ และผิวสำเร็จที่คุณต้องการ เริ่มต้นด้วยการกัดแบบไต่ระดับบนอุปกรณ์ CNC ที่มีความแข็งแกร่ง เพื่อผิวสำเร็จที่สะอาดและอายุการใช้งานเครื่องมือที่ยาวนานขึ้น เปลี่ยนไปใช้การกัดแบบเดิมเมื่อคุณเผชิญกับเครื่องชั่งแข็ง เครื่องจักรที่มีระยะฟันเฟือง หรือการทำงานแบบแมนนวลที่รู้สึกว่ามีความสำคัญ เมื่อปรับโหมดการตัดให้ตรงกับสภาพจริง คุณจะได้รับการตัดที่สม่ำเสมอ ลดเศษ และงบประมาณเครื่องมือที่นานขึ้น

ชุดเครื่องมือเครื่องจักรชุดนี้สามารถตัดร่องเสี้ยวโดยอัตโนมัติด้วยทิศทางการหมุนที่แตกต่างกันและมุมเกลียวใด ๆ มันสามารถแบ่งออกเป็นแผนกหรือช่องว่างที่...
ดูรายละเอียด
เราได้สะสมประสบการณ์มากมายในการประมวลผลและการใช้เหล็กเส้นม้วนและได้ทำการวิเคราะห์เชิงลึกและการวิจัยเกี่ยวกับเทคโนโลยีของผลิตภัณฑ์ขั้นสูงที่คล้ายกัน...
ดูรายละเอียด
เครื่องมือเครื่องจักรชุดนี้ส่วนใหญ่จะใช้ในการส่งผ่านและกระบวนการม้วน นอกจากนี้ยังสามารถเปลี่ยนวงกลมด้านนอกและคอม้วนของม้วนและยังสามารถเปลี่ยนชิ้นส่...
ดูรายละเอียด
CK84 ซีรีส์ CNC Roll Lathe ใช้ระบบซีเมนส์ 828D CNC และขับเคลื่อนด้วยเซอร์โวมอเตอร์ เมื่อออกแบบเครื่องมือเครื่องจักรนี้เราได้วิเคราะห์ตัวบ่งชี้ประสิ...
ดูรายละเอียด
เครื่องกลึง CNC CNC CK450 มีระบบควบคุมซีเมนส์เยอรมัน รูปลักษณ์ระบบปฏิบัติการและระบบป้องกันความปลอดภัยของเครื่องมือเครื่องจักรล้วนได้รับการออกแบบในล...
ดูรายละเอียด
เครื่องกัดที่เสริมด้วย CNC ใช้กล่องแกนหมุนเต็มรูปแบบและชิ้นส่วนส่งสัญญาณแกนหมุนใช้เกียร์ที่มีความแม่นยำมากกว่า 6 ระดับด้วยแรงบิดขนาดใหญ่เสียงรบกวนต...
ดูรายละเอียด
เครื่องบดม้วน MK8450 CNC ส่วนใหญ่ใช้สำหรับการบดหยาบการบดกึ่งเสร็จการบดละเอียดและการบดที่ไม่ใช่พาร์คของวงกลมด้านนอกและร่อง R ของแหวนลูกกลิ้งทังสเตนค...
ดูรายละเอียด
เครื่องมือเครื่องนี้เป็นเครื่องมือเครื่องจักรกลโรลซีเอ็นซีแบบใหม่ที่พัฒนาขึ้นตามซีรีย์เครื่องกัดซีเอ็นซีม้วนของ บริษัท และหลังจากการวิจัยและการวิเค...
ดูรายละเอียด
MX250 เป็นเครื่องแต่งตัวเพชรมาตรฐานที่ใช้สำหรับการขึ้นรูปและแต่งตัวล้อเพชรสำหรับโรงสีเหล็กกล้าโลหะ เส้นผ่านศูนย์กลางของล้อเพชรที่สามารถแต่งตัวได้สู...
ดูรายละเอียด
ซีรี่ส์นี้ส่วนใหญ่จะให้ชิ้นส่วนที่สวมใส่ได้ทั่วไปสำหรับเครื่องกลึงม้วน CNC เช่นใบมีด CBN, ใบมีด PCD, chucks, สกรู ฯลฯ
ดูรายละเอียดหมายเลข 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, มณฑลเจียงซู, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
ลิขสิทธิ์© Nantong Jingyu Machinery Co. , Ltd. สงวนลิขสิทธิ์

